
اتصل بنا اليوم
86-15800763021+
ارسل لنا
يضيف
775 شارع تشيهوا ، تاون زهلين ، مقاطعة فنغشيان ، شنغهاي
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-08 المنشأ:محرر الموقع


تواجه مرافق معالجة السوائل ضغوطًا تشغيلية متصاعدة في كل نوبة عمل. ويجب على مديري المصانع في نفس الوقت إطالة العمر الافتراضي للمنتج، وضمان الحد الصارم من مسببات الأمراض، وخفض استهلاك الطاقة بقوة. إن تحقيق الفتك الحراري أمر غير قابل للتفاوض من أجل سلامة الأغذية. ومع ذلك، فإن تطبيق الكثير من الحرارة يسبب التدهور الحراري. وهذا يفسد المذاق، ويغير اللون، ويدمر القيمة الغذائية. وفي الوقت نفسه، تستمر النفقات العامة من البخار والمياه والكهرباء في الارتفاع.
ويتطلب التغلب على هذه الاختناقات أكثر من مجرد شراء الأجهزة الجاهزة. يجب أن يتعاون المعالجون مع متخصص الشركة المصنعة لبسترة لوحة. يقوم أحد الشركاء المؤهلين بتصميم أنظمة مصممة خصيصًا لديناميكيات السوائل المحددة. إنها تمثل آثار المنشأة والأطر التنظيمية الصارمة. تضمن حلول المعالجة الحرارية المخصصة سلامة المنتج مع حماية مركبات النكهة الحساسة وتقليل هدر المرافق.
يعتمد نجاح المعالجة الحرارية على التحكم الدقيق في درجة الحرارة والوقت. تحدد البسترة ذات درجة الحرارة العالية لفترة قصيرة (HTST) خط الأساس للصناعة. تتطلب تطبيقات الألبان عادةً تسخين الحليب إلى 161 درجة فهرنهايت لمدة 15 ثانية. يجب أن يتبع التبريد السريع مرحلة الاحتجاز هذه مباشرة. يؤدي الانخفاض السريع في درجة الحرارة إلى إيقاف نمو الميكروبات والحفاظ على المذاق المطلوب. يعتمد المشغلون على التصميم المادي للمبادل الحراري لتحقيق هذه التقلبات السريعة في درجات الحرارة دون حدوث صدمة للمنتج.
يحدد طول أنبوب الإمساك وسرعة مضخة التوقيت المدة الدقيقة التي يبقى فيها السائل عند درجة الحرارة المستهدفة. إذا انخفضت درجة الحرارة ولو بمقدار جزء من الدرجة عن الحد القانوني، يقوم صمام تحويل التدفق على الفور بإعادة توجيه المنتج مرة أخرى إلى خزان التوازن. وهذا يمنع السائل غير المعالج من الوصول إلى الحشو. تضمن الهندسة الدقيقة أن يحافظ النظام على المعلمات المطلوبة بدقة في ظل معدلات تدفق مختلفة.
تمثل السوائل المختلفة تحديات حرارية متميزة. مخاطر معالجة الألبان تمسخ البروتين وفصل الدهون. يتطلب تحضير حليب الجبن معالجة حرارية دقيقة لضمان تكوين اللبن الرائب بشكل صحيح. يؤدي تسخين الحليب بقوة إلى إتلاف بروتينات مصل اللبن، مما يؤثر بشكل مباشر على إنتاجية الجبن وملمسه. يجب على المشغلين تحقيق التوازن بين تدمير مسببات الأمراض والحفاظ على البروتين.
تمثل المشروبات عقبات مختلفة تمامًا. العصائر عالية السكر معرضة للكراميل تحت الحرارة المفرطة. يتضمن التخمير ضغط الكربنة وإدارة الخميرة. غالبًا ما تسبب العصائر عالية الحموضة تآكلًا سريعًا للمعدات. يجب على المشغلين المعايرة معدات بسترة اللوحة بشكل مختلف بالنسبة للمنتجات منخفضة الحموضة مقابل المنتجات عالية الحموضة. يتطلب التخمير الحرفي مثبتات بيولوجية محددة لوقف عملية التخمير في اللحظة المناسبة تمامًا.
| الصناعة | التحدي الحراري الأساسي | النظر في المعدات |
|---|---|---|
| الألبان والجبن | تمسخ البروتين وفصل الدهون | تسخين لطيف، أنابيب إمساك دقيقة، تحويل التدفق |
| تجهيز العصير | التآكل الناجم عن الأحماض، وكراميل السكر | الفولاذ المقاوم للصدأ عالي الجودة، مناطق تبريد سريعة |
| تخمير | إدارة الخميرة، ضغط الكربنة | لوحات مقاومة للضغط، التثبيت البيولوجي |
| الحليب النباتي | نسبة عالية من الجسيمات، جلتنة النشا | لوحات ذات فجوة واسعة، ومعدلات تدفق عالية السرعة |
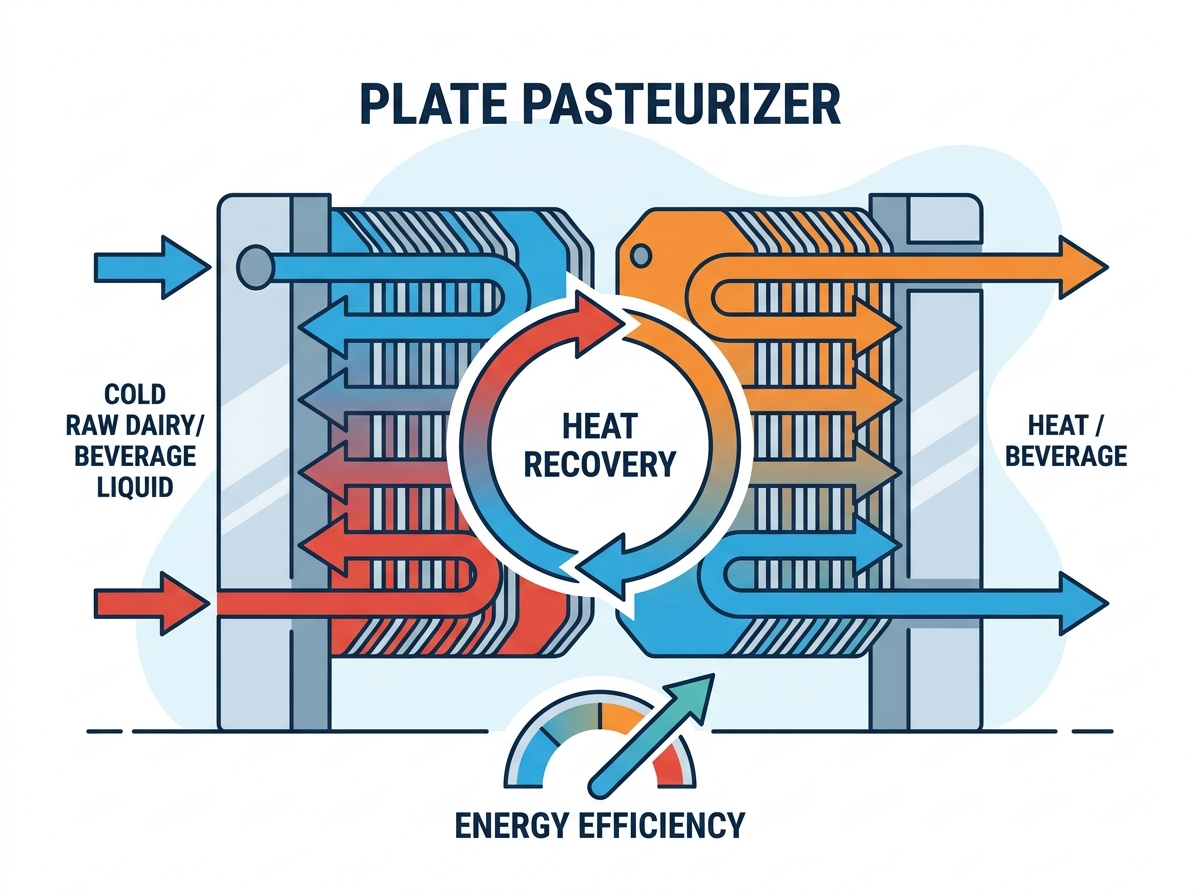
يتدفق المنتج من خلال ثلاثة أقسام متميزة: التسخين، والإمساك، والتبريد. يوفر القسم التجديدي مكاسب هائلة في الكفاءة. يقوم المنتج الساخن المبستر بتسخين المنتج الخام البارد الوارد مسبقًا. وعلى العكس من ذلك، يقوم السائل الخام البارد بتبريد السائل المبستر الساخن مسبقًا. يحدث هذا التبادل الحراري للتدفق المتقاطع عبر ألواح معدنية رقيقة. تعمل عملية التجديد هذه على خفض النفقات التشغيلية عن طريق تقليل الطلب على البخار والمياه المبردة بشكل كبير.
في نظام عالي الكفاءة، يمكن أن تصل نسبة التجديد إلى 95%. وهذا يعني أن الغلاية والمبرد يحتاجان فقط إلى توفير نسبة الـ 5% الأخيرة من التغير في درجة الحرارة. تعتمد فيزياء نقل الحرارة هذا على التدفق المضطرب. وبينما يتنقل السائل بين الأنماط المموجة للألواح، فإنه يمتزج بشكل مستمر. وهذا يمنع الطبقة الحدودية من السائل الساكن من عزل مركز تيار التدفق، مما يضمن توزيعًا موحدًا للحرارة.
تتطلب ترجمة المواصفات الفنية إلى موثوقية الإنتاج فهمًا عميقًا لديناميكيات الموائع. يجب على مهندسي المصانع تعيين ميزات المعدات مباشرةً لنتائج ضمان الجودة. التقييم الصحيح يمنع اختناقات المعالجة المكلفة. لا يمكنك ببساطة شراء مبادل حراري على أساس قدم مربع؛ يجب عليك تقييم هندسة اللوحة المحددة.
تؤثر أنماط تمويج الصفائح بشكل مباشر على ديناميكيات الموائع. تعمل زوايا شيفرون على تعزيز التدفق المضطرب عبر سطح اللوحة. توفر الألواح عالية ثيتا نقلًا عاليًا للحرارة ولكنها تخلق قطرات ضغط أعلى. توفر ألواح ثيتا المنخفضة انخفاضًا في الضغط ولكنها تتطلب مساحة سطح أكبر لنفس نقل الحرارة. يقوم المهندسون بخلط أنواع الألواح هذه لتحقيق المهمة الحرارية المطلوبة بالضبط مع البقاء ضمن حدود ضغط المضخات.
يؤثر سمك اللوحة على كل من التوصيل الحراري والسلامة الهيكلية. تتحمل الألواح السميكة ضغوط النظام العالية ولكنها تقلل قليلاً من معدلات نقل الحرارة. غالبًا ما يكون سمك الألواح القياسية 0.5 مم أو 0.6 مم. يعد التسخين غير المباشر هو الطريقة المفضلة للسوائل الحساسة. تستخدم الأنظمة حلقات الماء الساخن غير المباشرة التي يتم تسخينها بالبخار. يؤدي تطبيق البخار الخام مباشرة على ألواح المنتج إلى إنشاء نقاط ساخنة محلية. تسبب هذه النقاط الساخنة تدهورًا شديدًا في المنتج وتلوثًا.
يتطلب الامتثال الصحي مواد عالية الجودة. يجب أن تحدد المعالجات الفولاذ المقاوم للصدأ 316L أو 304. توفر هذه السبائك مقاومة التآكل اللازمة ضد المنتج والمواد الكيميائية القاسية المستخدمة أثناء التنظيف. بالنسبة للمنتجات أو البيئات شديدة الحموضة التي تحتوي على مستويات عالية من الكلوريد، قد يكون التيتانيوم أو السبائك المتخصصة ضرورية لمنع التنقر والتآكل الناتج عن الإجهاد.
يحدد اختيار الحشية جدول الصيانة. تشمل خيارات المطاط الصناعي EPDM، وNBR، وViton. يقوم المهندسون باختيار الحشيات بناءً على درجات حرارة التشغيل وخصائص المنتج. التوافق الكيميائي مع سوائل CIP يفرض أيضًا اختيار مادة الحشية. يؤدي استخدام مادة الحشية الخاطئة إلى التدهور المبكر والتسربات والتلوث المحتمل بين الجوانب الخام والمبستر للصحافة.
| مادة الحشية | حد درجة الحرارة | أفضل تطبيق | القيود |
|---|---|---|---|
| NBR (النتريل) | تصل إلى 275 درجة فهرنهايت | منتجات الألبان والسوائل الثقيلة بالدهون | مقاومة ضعيفة للأوزون والأحماض القوية |
| إبدم | تصل إلى 320 درجة فهرنهايت | تخمير، ماء بدرجة حرارة عالية، بخار | يتحلل بسرعة عند ملامسته للدهون/الزيوت |
| فيتون (FKM) | تصل إلى 390 درجة فهرنهايت | العصائر عالية الحموضة، CIP العدوانية | تكلفة أولية أعلى، وأقل مرونة في درجات الحرارة المنخفضة |
نادراً ما تظل المرافق ثابتة. تتغير متطلبات الإنتاج مع مرور الوقت. تسمح التصميمات المعيارية للمشغلين بإضافة اللوحات أو إزالتها بسهولة. وهذا يستوعب الزيادات المستقبلية في السعة أو عمليات تشغيل المنتجات المتعددة. يساعد ضبط عدد الألواح في إدارة التغييرات في لزوجة المنتج دون استبدال لوح المعالجة بالكامل. يجب أن يكون حجم إطار المبادل الحراري مناسبًا للتوسع بنسبة 20% على الأقل في عمق حزمة اللوحة.
يتطلب تقييم الشركاء المحتملين إطارًا صارمًا لتقييم البائعين. يجب عليك تقييم عمقهم الهندسي وقدراتهم الداعمة. الشريك الحقيقي يفهم بيئة المعالجة الخاصة بك. إنهم لا يبيعون المعادن فقط؛ يبيعون الأداء الحراري المضمون والامتثال التنظيمي.
تعمل الزلاجات المعيارية المُصممة مسبقًا للتطبيقات الأساسية. تتطلب المرافق المعقدة حلول معالجة حرارية مخصصة بالكامل. يجب على المهندسين تصميم أنظمة لتخطيطات المصنع الفريدة. تستخدم الشركات المصنعة الكبرى ديناميكيات الموائع الحسابية (CFD). تتنبأ النمذجة الحرارية أثناء مرحلة التصميم بسرعات التدفق وتوزيع درجات الحرارة. يجب على البائعين أيضًا توفير مجموعات مرافق متخصصة من البخار إلى الماء الساخن تم تكوينها لنقل BTU الأمثل.
يجب أن تأخذ مرحلة التصميم في الاعتبار الريولوجيا المحددة للسائل. السوائل غير النيوتونية، مثل بعض مهروس الفاكهة أو الكريمات الثقيلة، تغير اللزوجة تحت إجهاد القص. يجب على الشركة المصنعة حساب معدلات القص الدقيقة عبر حزمة اللوحة لضمان قدرة المضخة على دفع المنتج دون تجاوز معدل ضغط الحشيات.
الامتثال التنظيمي غير قابل للتفاوض. يجب أن تستوفي المعدات المعايير الصحية 3-A ومتطلبات إدارة الغذاء والدواء. أ مبستر لوحة الحليب يجب أن تلتزم بلوائح مكتب إدارة المشاريع المحددة. وتشمل هذه صمامات تحويل التدفق، ومضخات التوقيت القانونية، وفروق الضغط الصارمة. ويضمن الامتثال الذي يمكن التحقق منه جاهزية التدقيق وسلامة المستهلك.
ينص مكتب إدارة المشروع (PMO) على أن الجانب المبستر من جهاز التجديد يجب أن يكون دائمًا تحت ضغط أعلى من الجانب الخام. وهذا يضمن أنه في حالة حدوث تسرب ذو ثقب صغير في الطبق، فإن المنتج المبستر يتسرب إلى المنتج الخام، وليس العكس. يجب على الشركة المصنعة تصميم المضخة المعززة وصمامات الضغط الخلفي لضمان فارق الضغط هذا في جميع ظروف التشغيل.
تتطلب المعالجة الحديثة أتمتة سلسة. يجب على الشركات المصنعة دمج PLCs وHMIs مع أنظمة SCADA الموجودة في المصنع. يعد تسجيل البيانات تلقائيًا ضروريًا لعمليات التدقيق التنظيمية. كما أنه يتيح المراقبة المستمرة للعملية. تساعد البيانات في الوقت الفعلي المشغلين على تحسين الدورات الحرارية واكتشاف الحالات الشاذة على الفور.
يجب أن يتعامل نظام التحكم مع التسلسل المعقد لدورة CIP. يحتاج إلى تبديل الصمامات تلقائيًا والتحكم في سرعات المضخة ومراقبة التركيزات الكيميائية. إذا انخفضت درجة حرارة الغسيل إلى أقل من النقطة المحددة، فيجب على النظام إيقاف المؤقت مؤقتًا تلقائيًا وانتظار استعادة درجة الحرارة قبل استئناف دورة الغسيل.
إن نشر المعدات الحرارية الجديدة ينطوي على حقائق التبني. يؤدي تحديد عوائق النشر الشائعة مبكرًا إلى منع حدوث تأخيرات مكلفة في المشروع. التخطيط ضروري للتكامل السلس. يجب عليك توقع النقص في المرافق العامة وتصادم الأنابيب قبل وصول المعدات إلى الموقع.
تؤدي معدلات التدفق غير الصحيحة إلى دورات CIP غير مكتملة. تحتوي الأرجل الميتة في تصميم الأنابيب على بكتيريا خطيرة. للتخفيف من ذلك، اطلب من الشركات المصنعة توفير سرعات تدفق CIP مضمونة. التحقق من صحة التصميم الصحي جيدا قبل التصنيع. يجب أن يكون معدل تدفق CIP على الأقل 1.5 مرة من معدل تدفق المنتج لضمان إجراء تنظيف ميكانيكي كافٍ عبر اللوحات.
فروق درجات الحرارة المفاجئة تسبب صدمة حرارية. يمكن أن يؤدي هذا الضغط إلى تشقق الصفائح وإضعاف النظام. يؤدي تركيب معدات جديدة أيضًا إلى المخاطرة بإرباك البنية التحتية الحالية للمرافق العامة. الغلايات أو المبردات ذات الحجم الصغير سوف توقف الإنتاج. قم بإجراء تدقيق شامل للمرافق خلال مرحلة عرض أسعار البائع. تقييم البخار والماء المبرد والهواء المضغوط والقدرات الكهربائية.
إذا لم تتمكن غلايتك من توفير كمية كافية من البخار أثناء مرحلة بدء التشغيل الأولية، فلن يصل النظام أبدًا إلى درجة حرارة التدفق الأمامي. سيتم إعادة تدوير المنتج بشكل مستمر، مما يؤدي إلى تدهور جودته. وبالمثل، إذا كان نظام الماء المبرد يفتقر إلى القدرة على امتصاص الحرارة من قسم التبريد، فإن درجة حرارة المنتج النهائي سوف ترتفع، مما يهدد نمو الميكروبات في صوامع التخزين.
دائمًا ما ينطوي استبدال المعدات القديمة على مخاطر التوقف عن العمل. تؤدي فترات التثبيت الممتدة إلى تعطيل سلاسل التوريد. إعطاء الأولوية للشركة المصنعة التي تقدم اختبار قبول المصنع (FAT). تسمح الزلاجات المعيارية المزودة بأسلاك ومجهزة بأنابيب مسبقة بالتكامل السريع للموقع. يقلل هذا النهج من تأخيرات اللحام والتشغيل في الموقع.
أثناء FAT، يجب على الشركة المصنعة تشغيل النظام بالماء للتحقق من جميع منحنيات المضخة وتسلسل الصمامات ومعايرة أجهزة الاستشعار. يتيح لك هذا اكتشاف أخطاء البرمجة قبل شحن الانزلاق. بمجرد الوصول إلى الموقع، يجب أن يركز اختبار قبول الموقع (SAT) على دمج المنزلق مع المرافق وخطوط الإنتاج الخاصة بك.
يتطلب الحفاظ على عمل جهاز البسترة بأقصى كفاءة صيانة صارمة. يؤدي إهمال حزمة اللوحة إلى زيادة استهلاك الطاقة، وانخفاض معدلات التدفق، وأحداث التلوث المحتملة. يجب أن تنتقل فرق الصيانة من الإصلاحات التفاعلية إلى المراقبة التنبؤية.
يجب على المشغلين إجراء عمليات فحص بصري لحزمة اللوحة يوميًا. ابحث عن أي علامات بكاء حول الحشيات. مراقبة أجهزة قياس الضغط عبر كل قسم من المبادل الحراري. تشير الزيادة التدريجية في انخفاض الضغط إلى تراكم الأوساخ على الألواح. إذا تجاوز انخفاض الضغط توصيات الشركة المصنعة، فإن النظام يتطلب تنظيفًا كيميائيًا متخصصًا أو تفكيكًا يدويًا.
تتحلل الحشيات بمرور الوقت بسبب التدوير الحراري والتعرض للمواد الكيميائية. لا تنتظر حدوث تسرب كارثي لاستبدالها. تتبع ساعات التشغيل ودورات التنظيف المكاني (CIP) لوضع جدول استبدال يمكن التنبؤ به. عند استبدال الحشيات، تأكد من إحكام الإطار وفقًا للأبعاد الدقيقة المحددة في لوحة البيانات. الإفراط في تشديد الحشيات. يؤدي التشديد السفلي إلى حدوث تسربات.
الشقوق الصغيرة في الصفائح غير مرئية للعين المجردة ولكنها تسمح بالتلوث المتبادل. يجب على المرافق إجراء اختبارات منتظمة لسلامة اللوحة. يتضمن اختبار تغلغل الصبغة رش صبغة الفلورسنت على أحد جانبي اللوحة ومطور على الجانب الآخر. سوف تظهر أي شقوق تحت ضوء الأشعة فوق البنفسجية. وبدلاً من ذلك، يمكن للمقاولين المتخصصين إجراء اختبار اضمحلال الضغط أو اختبار غاز الهيدروجين دون تفكيك حزمة اللوحة بالكامل.
تعمل لوحة البسترة كنقطة تحكم حرجة تحدد سلامة المنتج وربحية المعالجة. يجب على صناع القرار تصفية البائعين بناءً على خبرة صناعية محددة. يعد الالتزام بمعايير التصميم الصحي أمرًا بالغ الأهمية. يجب على البائعين إثبات مطالباتهم المتعلقة بالكفاءة الحرارية والبخارية من خلال بيانات ثابتة.
ج: تتطلب معايير درجة الحرارة المرتفعة لفترة قصيرة (HTST) عادةً تسخين الحليب إلى 161 درجة فهرنهايت لمدة 15 ثانية على الأقل. تسهل الألواح المعدنية المموجة نقل الحرارة بسرعة ودقة لتحقيق هذه الحرارة القاتلة الدقيقة دون حرق المنتج.
ج: تستخدم دورات التجدد التبادل الحراري للتدفق المتقاطع. يتدفق السائل الساخن المبستر بالفعل عبر السائل الخام البارد الوارد مفصولاً بألواح معدنية رقيقة. يؤدي هذا إلى تسخين السائل الخام مسبقًا وتبريده مسبقًا للسائل المبستر، مما يؤدي إلى استعادة ما يصل إلى 90% من الطاقة الحرارية.
ج: يحدث التلوث بسبب انخفاض سرعات التدفق، أو ارتفاع محتوى الجسيمات، أو الفروق المفرطة في درجات الحرارة بين وسط التسخين والمنتج. غالبًا ما يؤدي تطبيق البخار المباشر بدلاً من الماء الساخن غير المباشر إلى حرق موضعي.
ج: يختلف عمر الحشية بناءً على درجات حرارة التشغيل، والقسوة الكيميائية للتنظيف المكاني (CIP)، وعدد مرات فتح الوحدة. في ظل الظروف العادية، تدوم حشوات EPDM أو Viton عالية الجودة عادةً ما بين سنة إلى ثلاث سنوات قبل الحاجة إلى الاستبدال.
ج: يجب أن يحمل المورد ذو السمعة الطيبة شهادات للمعايير الصحية 3-A والامتثال لإدارة الغذاء والدواء. بالنسبة لتطبيقات الألبان، يجب أن تلتزم المعدات بشكل صارم بإرشادات قانون الحليب المبستر (PMO).
ج: نعم، ولكن الأمر يحتاج إلى هندسة معينة. يتطلب التعامل مع اللزوجة والحموضة المختلفة محركات متغيرة السرعة، وحشيات متخصصة مقاومة للتآكل، وتكوينات لوحة قابلة للتعديل للحفاظ على ديناميكيات التدفق المناسبة ونقل الحرارة.
